

Ein CNC-gefrästes Edelstahlteil kann sauber aussehen, den Zeichnungsmaßen entsprechen und dennoch bei der Montage versagen.
Dies geschieht häufig, wenn Gewindebohrungen sich eng anfühlen, Schrauben festsitzen, Grate um die Bohrungen herum zurückbleiben oder bearbeitete Oberflächen nach der Produktion Risse aufweisen.
Diese Probleme treten häufig bei Wellen, Buchsen, Hülsen, Halterungen, Ventilkomponenten, Fluidarmaturen und Gewindeteilen auf, die durch CNC-Bearbeitung von Edelstahl hergestellt werden.
Edelstahl wird aufgrund seiner Korrosionsbeständigkeit, Festigkeit und Langlebigkeit gewählt. Im Vergleich zu Aluminium oder Messing ist er jedoch anfälliger für Kaltverfestigung, Schnitthitze, Werkzeugverschleiß, Gratbildung und Gewindefresser.
Bei bearbeiteten Edelstahlteilen mit Gewindebohrungen, Kreuzbohrungen, Dichtflächen, Gewindeanschlüssen oder Reinheitsanforderungen ist es am sichersten, vor der Angebotserstellung die Gewindequalität, die Gratkontrolle, die Oberflächenbeschaffenheit und die Prüfmethode zu überprüfen.
Warum die Bearbeitung von Edelstahlteilen schwierig ist
Edelstahl wird oft gewählt, weil er stark, korrosionsbeständig und langlebig ist.
Doch genau diese Eigenschaften können dazu führen, dass Edelstahl schwieriger zu bearbeiten ist, als viele Käufer erwarten.
Im Vergleich zu Aluminium oder Messing erzeugt Edelstahl in der Regel mehr Schnittwärme, einen höheren Werkzeugdruck und ein größeres Risiko der Kaltverfestigung.
Dies ist wichtig, da Gewindequalität, Gratkontrolle, Oberflächengüte und Maßgenauigkeit allesamt von stabilen Bearbeitungsbedingungen abhängen.
Kaltverfestigung kann die Gewindequalität beeinträchtigen

Viele Edelstahlsorten, insbesondere Edelstahl 304 und 316, können sich bei der maschinellen Bearbeitung verfestigen.
Wenn das Werkzeug schleift, anstatt sauber zu schneiden, kann die Materialoberfläche aushärten. Sobald dies geschieht, wird das Bohren, Gewindeschneiden und die Endbearbeitung erschwert.
Dies ist einer der Gründe, warum sich Gewindebohrungen in Edelstahl nach der Bearbeitung eng, rau oder ungleichmäßig anfühlen können.
Eine ausführlichere Erklärung dieses Themas finden Sie in unserem Leitfaden zur Kaltverfestigung von Edelstahl.
Die Hitze beim Schneiden kann Gewinde und Oberflächen beschädigen.
Edelstahl leitet die Wärme vom Schneidbereich nicht so schnell ab wie Aluminium.
Mehr Wärme sammelt sich in der Nähe der Werkzeugkante, der Lochwand, der Gewindeform und der bearbeiteten Oberfläche.
Wird die Schnittwärme nicht kontrolliert, kann dies zu Werkzeugverschleiß, rauen Gewinden, beschädigter Oberflächenbeschaffenheit, Maßabweichungen oder Graten führen, die schwerer zu entfernen sind.
Grate sind an Edelstahlteilen schwerer zu kontrollieren.
Grate an Edelstahl können hartnäckiger und schwieriger zu entfernen sein als Grate an weicheren Metallen.
Dies ist besonders wichtig im Bereich von Bohrungen, Gewindebohrungen, Querbohrungen, gefrästen Schlitzen, Fluidkanälen und Dichtflächen.
Bei Armaturen, Hülsen, Buchsen, Ventilkomponenten und Sanitärteilen sind Grate nicht nur ein kosmetisches Problem.
Sie können sich auf Dichtigkeit, Sauberkeit, Montage und Funktionsfähigkeit auswirken.
Gewindefresser können während der Montage auftreten.

Edelstahlgewinde können sich bei Reibung der Gegenflächen unter Druck verformen.
Dies ist wahrscheinlicher, wenn Edelstahlschrauben ohne die richtige Gewindepassung, Schmierung, Materialpaarung oder Montagekontrolle in Edelstahlgewindelöcher montiert werden.
Sobald das Gewinde zu verschleißen beginnt, kann die Schraube festfressen, die Gewindeoberfläche einreißen oder das Bauteil während der Montage beschädigen.
Bei CNC-gefertigten Edelstahlteilen sollten die Bearbeitungsqualität und der Montagezustand gemeinsam und nicht getrennt voneinander überprüft werden.
Häufige Probleme bei CNC-gefertigten Edelstahlteilen
Probleme bei der Bearbeitung von Edelstahl sind bei einer einfachen Inspektion nicht immer offensichtlich.
Ein Bauteil mag sauber aussehen und die Maßvorgaben erfüllen, aber dennoch versagen, wenn Gewinde geprüft, Schrauben eingesetzt, Armaturen montiert oder gratempfindliche Oberflächen kontrolliert werden.
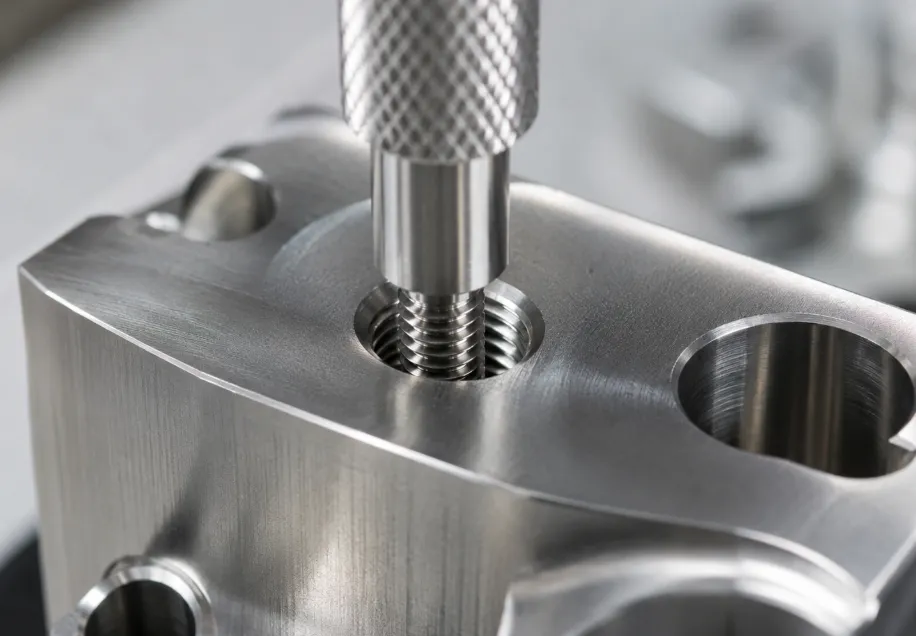
Gewindebohrungen: Festsitzen oder Versagen – Gewindelehren
Enge Gewindebohrungen sind ein häufiges Problem bei CNC-gefertigten Edelstahlteilen.
Das Gewinde mag zwar akzeptabel aussehen, aber die Schrauben fühlen sich bei der Montage rau, fest oder ungleichmäßig an.
Bei Produktionschargen können einige Löcher die Gewindelehre bestehen, während andere sie nicht bestehen.
Dies deutet in der Regel auf Probleme mit der Gewindeschneidmethode, dem Werkzeugverschleiß, der Spanabfuhr, der Kaltverfestigung oder der Gewindeprüfung hin.
Schrauben klemmen beim Zusammenbau
Edelstahlschrauben können sich beim Einschrauben in Edelstahlgewindelöcher festfressen.
Dieses Problem wird als Gewindefresser bezeichnet.
Die Schraube kann sich zunächst normal drehen lassen, dann aber plötzlich blockieren, klemmen oder das Gewinde beschädigen.
In schweren Fällen lässt sich die Schraube nicht entfernen, ohne das Bauteil zu beschädigen.
Dies ist wahrscheinlicher, wenn Gewindepassung, Schmierung, Materialpaarung oder Montage-Anzugsmoment vor der Produktion nicht überprüft werden.
Grate bleiben um Löcher oder quergebohrte Stellen zurück.
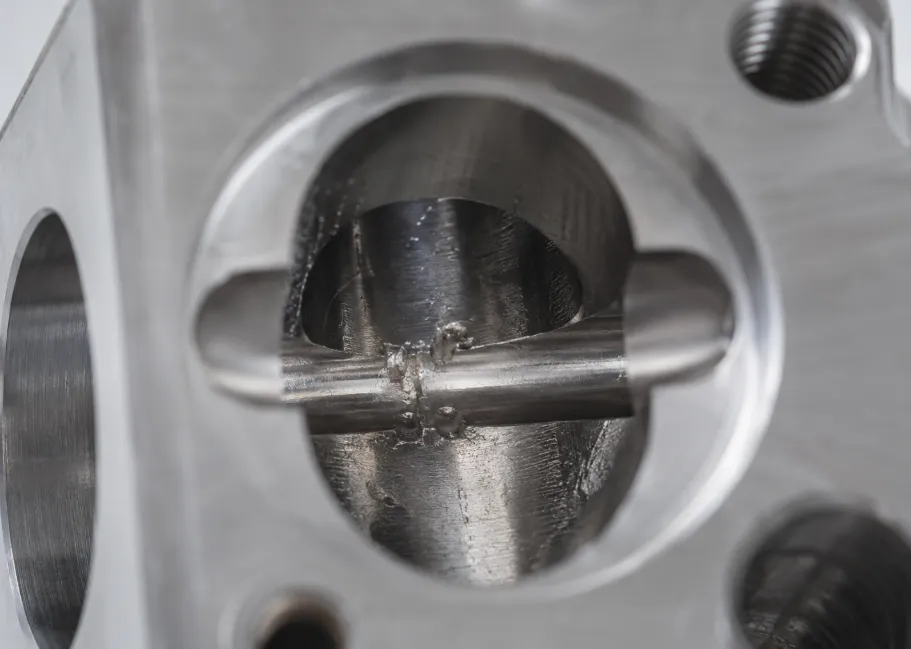
Grate aus Edelstahl können hartnäckig und schwer zu entfernen sein.
Sie treten häufig in der Nähe von Bohrlöchern, Gewindebohrungen, Querbohrungen, sich kreuzenden Durchgängen, Schlitzen und gefrästen Kanten auf.
Bei Fluidarmaturen, Hülsen, Buchsen, Ventilkomponenten und Hygieneteilen können Grate die Dichtheit, Sauberkeit, den Durchfluss, die Montage und die Prüfergebnisse beeinträchtigen.
Die Oberfläche wirkt rissig oder rau.
Ein Edelstahlteil kann nach der Bearbeitung Risse, Schleifspuren, raue Werkzeugwege oder eine ungleichmäßige Oberflächenbeschaffenheit aufweisen.
Dies kann passieren, wenn die Schnittwärme, der Werkzeugverschleiß, die Aufbauschneidenbildung oder die Kaltverfestigung nicht kontrolliert werden.
Bei sichtbaren Oberflächen, Dichtflächen und Gleitbereichen ist eine mangelhafte Oberflächenbeschaffenheit nicht nur ein kosmetisches Problem.
Dies kann sich auf Dichtungs-, Verschleiß-, Reinigungs- oder Montageleistung auswirken.
Die Chargenqualität wird uneinheitlich.
Edelstahl verschleißt Werkzeuge schneller als weichere Materialien.
Da sich das Werkzeug mit der Zeit abnutzt, können sich Lochgröße, Gewindequalität, Gratbeschaffenheit und Oberflächenbeschaffenheit innerhalb einer Produktionscharge verändern.
Die ersten Teile mögen akzeptabel aussehen, während spätere Teile enge Gewinde, stärkere Grate, rauere Oberflächen oder Maßabweichungen aufweisen.
Aus diesem Grund sollten Werkzeugstandzeit, Inspektionshäufigkeit und Prozessstabilität bei der Fertigung von CNC-Teilen aus Edelstahl überprüft werden.
| Symptom | Mögliche Ursache | Was ist zu überprüfen? |
|---|---|---|
| Gewindelöcher fühlen sich eng an | Kaltverfestigung, Werkzeugverschleiß, Spanablagerung | Gewindeschneidverfahren, Gewindetiefe, Lehrenanforderung |
| Schrauben klemmen beim Zusammenbau | Gewindefresser oder trockener Edelstahl-auf-Edelstahl-Kontakt | Schraubenmaterial, Schmierung, Drehmoment |
| Um die Löcher herum bleiben Grate zurück. | Hartnäckige Edelstahlgrate oder schlechter Zugang zum Entgraten | Fasen, Querbohrungen, Prüfverfahren |
| Die Oberfläche sieht zerrissen aus. | Schnitthitze, Aufbauschneiden, verschlissene Werkzeuge | Werkzeugzustand, Schlichtgang, Kühlmittelstrategie |
| Änderungen der Chargenqualität | Werkzeugverschleiß oder instabiler Prozess | Werkzeugstandzeitkontrolle und Inspektionshäufigkeit |
Hauptursachen für festsitzende Gewinde, Grate und Gewindefresser
Bei CNC-gefrästen Edelstahlteilen kommt es häufig zu Problemen mit engen Gewinden, Graten oder Gewindefressern, wenn Materialverhalten, Gewindedesign, Schnittwärme und Montagebedingungen nicht gemeinsam betrachtet werden.
Das Problem wird selten nur durch einen einzigen Faktor verursacht.
In vielen Fällen beginnt das Problem während der Bearbeitung und wird erst bei der Gewindeprüfung, Reinigung, Montage oder Endkontrolle deutlich.
Die Arbeitsverfestigung wurde nicht kontrolliert.
Kaltverfestigung ist einer der häufigsten Gründe, warum Edelstahlteile schwer zu bearbeiten sind.
Wenn das Werkzeug schleift, verweilt oder mit zu geringem Vorschub schneidet, kann die Edelstahloberfläche aushärten, bevor die Bearbeitung abgeschlossen ist.
Dadurch können Bohren, Gewindeschneiden, Reiben und die Endbearbeitung erschwert werden.
Bei der Bearbeitung von Edelstahl 304 und 316 kann eine mangelhafte Kontrolle der Kaltverfestigung zu engen Gewindebohrungen, rauen Gewindeoberflächen, Werkzeugverschleiß, Graten und ungleichmäßiger Bohrungsqualität führen.
Gewindetiefe oder Sacklochdesign war zu aggressiv
Tiefe Gewinde und Sacklöcher stellen bei Edelstahl ein höheres Risiko dar.
Wenn das Gewinde zu tief ist, das Pilotloch nicht geeignet ist oder am Grund des Lochs nicht genügend Spanraum vorhanden ist, wird das Gewindeschneiden schwieriger.
Es können sich Späne im Inneren des Lochs festsetzen, das Werkzeug kann sich schnell abnutzen oder es können Grate in der Nähe des Gewindeanfangs und -grundes zurückbleiben.
Bei kleinen Gewinden, Feingewinden oder tiefen Sacklöchern sollten Gewindegröße, Steigung und Passung vor der Produktion überprüft werden.
Prüfen Sie gegebenenfalls die Gewindeanforderungen anhand eines praktischen Leitfadens zu Gewindegrößen und Gewindearten.
Grate wurden als kosmetisches Problem behandelt.
Grate an Edelstahl sollten nicht immer als bloße optische Mängel betrachtet werden.
An Funktionsteilen können Grate die Abdichtung, den Flüssigkeitsfluss, die Reinigung, die Montage und die Kontaminationskontrolle beeinträchtigen.
Dies ist besonders wichtig für Fluidarmaturen, Ventilteile, Laborkomponenten, Sanitärteile und Bauteile mit internen Kanälen.
Wird die Gratbildung nicht frühzeitig eingeplant, können kleine Grate um Bohrungen, Querbohrungen, Dichtflächen, Schlitze und Innenkanten zurückbleiben.
Edelstahl-auf-Edelstahl-Verbindung verursachte Gewindefresser
Gewindefresser treten häufig auf, wenn Edelstahlschrauben unter Druck in Edelstahlgewindelöcher eingeschraubt werden.
Die Gewindeflächen können aneinander reiben, sich erhitzen und lokal festfressen.
Dieses Risiko erhöht sich bei trockenem Edelstahl-auf-Edelstahl-Kontakt, enger Gewindepassung, hohem Drehmoment oder wiederholter Montage.
Wenn für das Bauteil Edelstahlschrauben verwendet werden sollen, sollte der Lieferant vor der Angebotserstellung das Schraubenmaterial, das Anzugsmoment, den Schmierzustand und die Montagehäufigkeit kennen.
Die falsche Edelstahlsorte wurde angegeben.
Nicht alle Edelstähle lassen sich auf die gleiche Weise bearbeiten.
Edelstahl 303 ist in der Regel leichter zu bearbeiten als 304 oder 316, bietet aber für manche Anwendungen möglicherweise nicht die gleiche Korrosionsbeständigkeit.
Edelstahl 304 wird häufig für allgemeine korrosionsbeständige Teile verwendet, erfordert aber dennoch sorgfältige Kontrolle beim Bohren und Gewindeschneiden.
Edelstahl 316 bietet in vielen Umgebungen eine bessere Korrosionsbeständigkeit, ist aber schwieriger zu bearbeiten und erfordert möglicherweise eine sorgfältigere Gewinde- und Gratkontrolle.
Edelstahl 17-4PH wird häufig gewählt, wenn eine höhere Festigkeit oder Härte erforderlich ist. Vor der Produktion sollten jedoch die Anforderungen an Wärmebehandlung, Toleranz und Oberflächenbearbeitung überprüft werden.
Wenn in der Zeichnung nur „Edelstahl“ steht, verfügt der Lieferant möglicherweise nicht über genügend Informationen, um Bearbeitbarkeit, Korrosionsbeständigkeit, Festigkeit, Kosten und Gewindequalität in Einklang zu bringen.
Die Montagebedingungen fehlten in der Angebotsanfrage.
Ein CNC-Lieferant kann das Gewinde zwar korrekt bearbeiten, weiß aber dennoch nicht, wie das Teil montiert wird.
Wichtige Details sind unter anderem Schraubenmaterial, Anzugsmoment, Schmierung, wiederholte Montage, Gewindesicherungsmittel und ob das Teil in einer sauberen oder korrosionsempfindlichen Umgebung eingesetzt wird.
Ohne diese Informationen können das Risiko des Gewindefressens, die Gewindepassung und die Anforderungen an die Oberflächenbeschaffenheit vor der Produktion nicht überprüft werden.
Bei CNC-gefertigten Edelstahlteilen sollten die Bearbeitungsqualität und die Montagebedingungen gemeinsam betrachtet werden.
Konstruktionsdetails, die vor der Angebotserstellung für Edelstahlteile zu prüfen sind
Vor Beginn der Bearbeitung sollten Probleme mit Edelstahlgewinden, Graten und Fressen überprüft werden.
Eine Zeichnung sollte nicht nur die endgültige Geometrie zeigen.
Außerdem sollten die Edelstahlgüte, die Gewindeanforderungen, der Entgratungsstandard, die Oberflächenbeschaffenheit und die Montagebedingungen definiert werden.
Bei CNC-gefertigten Edelstahlteilen können diese Details darüber entscheiden, ob das Teil die Qualitätskontrolle problemlos besteht oder später Montage- und Nachbearbeitungsprobleme verursacht.
Edelstahlsorte
Die Edelstahlsorte sollte vor der Angebotserstellung bestätigt werden.
Edelstahl 303, 304, 316 und 17-4PH lassen sich nicht auf die gleiche Weise bearbeiten.
Die Güteklasse beeinflusst die Bearbeitbarkeit, Korrosionsbeständigkeit, Festigkeit, den Werkzeugverschleiß, die Gratbildung, die Gewindequalität und die Anforderungen an die Oberflächenbearbeitung.
Wenn in der Angebotsanfrage nur „Edelstahl“ steht, weiß der Lieferant möglicherweise nicht, welche Prozessrisiken überprüft werden sollten.
Gewindegröße, Gewindetiefe und erforderliche Gewindelehre
Gewindegröße und -tiefe sollten sorgfältig geprüft werden.
Kleine Gewindebohrungen, tiefe Gewinde, Feingewinde und Sacklochgewinde reagieren empfindlicher auf Werkzeugverschleiß, Spanbildung und Kaltverfestigung.
Ein Gewinde, das auf der Zeichnung einfach aussieht, kann in Edelstahl 304 oder 316 schwierig und gleichmäßig zu bearbeiten sein.
Wenn das Teil eine Gut/Ausschuss-Prüfung bestehen, auf eine bestimmte Schraube passen oder eine kontrollierte Gewindeklasse erfüllen muss, sollte dies in die Angebotsanfrage aufgenommen werden.
Bei kritischen Edelstahlgewinden sollte die Messlehrenanforderung als funktionale Anforderung und nicht nur als Inspektionsdetail betrachtet werden.
Sacklöcher, Querlöcher und Entgratungszugang
Sacklöcher bergen ein höheres Bearbeitungsrisiko als Durchgangslöcher.
Späne haben weniger Platz zum Entweichen. Hähne haben unten weniger Spiel. Grate und abgebrochene Späne lassen sich zudem schwerer erkennen und entfernen.
Querlöcher und sich kreuzende Gänge sind ebenfalls häufige Bereiche mit erhöhtem Risiko für Grate.
Ein Grat im Inneren eines Kanals kann die Abdichtung, den Flüssigkeitsfluss, die Sauberkeit und die Sicherheit beeinträchtigen.
Falls innere Grate nicht akzeptabel sind, sollten die Erwartungen an die Entgratung und die Prüfmethode in der Zeichnung vor der Angebotserstellung definiert werden.
Versiegelungsflächen und Oberflächenbeschaffenheit
Bei Edelstahlteilen ist den Dichtflächen besondere Aufmerksamkeit zu widmen.
Ein kleiner Grat, eine Werkzeugspur oder ein Oberflächenriss können den Dichtungskontakt, die O-Ring-Abdichtung, die Flüssigkeitsabdichtung oder die Vakuumleistung beeinträchtigen.
Falls das Teil eine Dichtfläche, einen Kegelsitz, eine ebene Kontaktfläche oder eine O-Ring-Nut aufweist, kennzeichnen Sie dies deutlich in der Zeichnung.
Die Oberflächenbeschaffenheit sollte auch dort definiert werden, wo sie die Funktion beeinflusst.
Bei CNC-gefertigten Edelstahlteilen können raue Oberflächen die Dichtigkeit, Reinigung, Gleitfähigkeit, den Verschleiß und das Montagegefühl beeinträchtigen.
Schraubenmaterial und Montageverfahren
Das Risiko des Gewindefressens hängt von der gesamten Baugruppe ab, nicht nur vom bearbeiteten Teil.
Wird eine Edelstahlschraube in ein Edelstahlgewinde eingeschraubt, steigt die Gefahr des Festfressens.
Der Lieferant sollte über das Schraubenmaterial, das Anzugsmoment, die Schmierung, die Anforderungen an wiederholte Montage und die Verwendung von Gewindesicherungsmitteln Bescheid wissen.
Anhand dieser Details lässt sich feststellen, ob Gewindepassung, Oberflächenbeschaffenheit, Einsätze oder Montageempfehlungen vor der Produktion überprüft werden sollten.
Passivierungs-, Elektropolier- oder Reinigungsanforderungen
Wenn das Teil Korrosionsbeständigkeit oder eine saubere Oberfläche benötigt, sollte vor der Angebotserstellung eine Nachbearbeitung geprüft werden.
Passivierung, Elektropolieren und Reinigungsanforderungen können den Oberflächenzustand, das Korrosionsverhalten und die Endabnahme beeinflussen.
Dies ist besonders wichtig für Fluidarmaturen, Sanitärkomponenten, Laborteile und korrosionsempfindliche Baugruppen.
Falls Korrosion nach der Bearbeitung ein Problem darstellt, können Sie auch unseren Leitfaden zum Thema Edelstahlrost nach der Bearbeitung konsultieren.
Benötigen Sie Hilfe bei der Überprüfung von Edelstahlgewinden oder der Gratbildung?
Falls Ihr Edelstahlteil Gewindebohrungen, Sackgewinde, Kreuzbohrungen, Dichtflächen, Fluidkanäle, Reinheitsanforderungen oder eine Edelstahl-auf-Edelstahl-Verbindung aufweist, senden Sie uns bitte vor Produktionsbeginn die CAD-Datei und die 2D-Zeichnung.
Baosheng Wir können die Auswahl der Edelstahlsorte, das Risiko der Kaltverfestigung, die Gewindequalität, die Entgratungsstrategie, das Risiko des Gewindefressens, die Oberflächenbeschaffenheit und die Inspektionsanforderungen überprüfen, bevor wir Ihnen ein Angebot für Ihr CNC-Bearbeitungsprojekt aus Edelstahl unterbreiten.
Wie man das Festfressen von Gewinden, Grate und Gewindeschäden an Edelstahlteilen verhindert
Für eine gute CNC-Bearbeitung von Edelstahl ist mehr erforderlich als die Wahl der richtigen Materialgüte.
Der Bearbeitungsprozess muss während der gesamten Produktion die Kaltverfestigung, die Schnittwärme, den Werkzeugverschleiß, die Spanabfuhr, die Gewindebildung und die Gratentfernung kontrollieren.
Ziel ist es nicht nur, dass das Bauteil die Maßvorgaben erfüllt.
Ziel ist es, Gewinde, Löcher, Kanten und Oberflächen herzustellen, die sich korrekt zusammenfügen lassen und nach der Inspektion sauber bleiben.
Scharfe Werkzeuge und stabile Schnittparameter verwenden.
Für die Bearbeitung von Edelstahl sind scharfe Werkzeuge unerlässlich.
Ein abgenutztes Werkzeug kann schleifen, anstatt sauber zu schneiden. Dies führt zu erhöhter Hitze, Kaltverfestigung und hinterlässt raue Oberflächen oder stärkere Grate.
Bei CNC-gefertigten Edelstahlteilen mit Gewindebohrungen, Dichtflächen oder engen Toleranzen sollte der Werkzeugzustand während der gesamten Produktionscharge überwacht werden.
Eine stabile Schnittgeschwindigkeit, ein gleichmäßiger Vorschub, eine optimale Kühlmittelstrategie und ein gleichmäßiger Werkzeugeingriff tragen dazu bei, Gewindeabweichungen, Gratbildung und Oberflächenrisse zu reduzieren.
Vermeiden Sie Reibungsschnitte an Edelstahl 304 und 316
Edelstahl 304 und 316 kann sich verfestigen, wenn das Werkzeug nicht richtig schneidet.
Leichte Reibungsschnitte, zu lange Verweilzeiten des Werkzeugs und wiederholte Durchgänge ohne ausreichenden Materialabtrag können die Oberfläche verhärten, bevor das Merkmal fertiggestellt ist.
Sobald die Oberfläche aushärtet, wird das Bohren, Gewindeschneiden, Ausdrehen oder die Endbearbeitung schwieriger.
Dies kann zu engen Gewinden, schlechter Lochqualität, rauen Oberflächen, Werkzeugverschleiß und uneinheitlichen Abmessungen innerhalb der Charge führen.
Überprüfen Sie die Klopfmethode
Bei kleinen Gewinden, tiefen Gewinden und Sacklochgewinden ist eine sorgfältige Prozessprüfung erforderlich.
Je nach Edelstahlsorte, Gewindegröße, Gewindetiefe, Gewindefräsen und Gewindeeinsätzen können verschiedene Verfahren in Betracht gezogen werden.
Bei einigen Edelstahlteilen bietet das Gewindefräsen eine bessere Kontrolle als das Gewindeschneiden, insbesondere wenn das Gewinde groß, tief, nahe an einer kritischen Oberfläche liegt oder schwer zu prüfen ist.
Die beste Methode sollte vor der Produktion ausgewählt werden, nicht erst, wenn Probleme mit dem Gewinde auftreten.
Fasen und Aussparungen an den Gewindeanfängen und -enden anbringen.
Die Bereiche für Gewindeanfang und Gewindeaustritt beeinflussen die Montagequalität.
Eine korrekte Anfasung am Gewindeansatz erleichtert das Eindrehen der Schraube und verringert die Gefahr von Gewindeverkantung, Gratbildung oder zu festsitzender Montage.
Bei Sacklöchern trägt eine ausreichende Bodenentlastung dazu bei, Spanbildung und unvollständige Gewindeausbreitung zu reduzieren.
Bei Gewindeteilen aus Edelstahl können diese Details die Gewindekonsistenz verbessern und Nacharbeiten bei der Inspektion reduzieren.
Kontrollgrate um Bohrungen und Flüssigkeitskanäle
Die Vermeidung von Graten sollte in den Bearbeitungsplan integriert werden.
Edelstahlgrate können an Bohrlöchern, Querbohrungen, Schlitzen, gefrästen Kanten und inneren Kanälen zurückbleiben, wenn der Werkzeugweg und die Entgratungsmethode nicht frühzeitig geplant werden.
Bei Fluidarmaturen, Sanitärkomponenten, Ventilteilen und Dichtungsanwendungen können innere Grate Funktionsprobleme verursachen.
Der Lieferant sollte prüfen, wo Grate entstehen können, wie diese entfernt werden können und wie das Endprodukt geprüft wird.
Gewinde und kritische Bohrungen mit den richtigen Lehren prüfen
Die Prüfung sollte den tatsächlichen Montageanforderungen des Bauteils entsprechen.
Für Gewindebohrungen können Gut/Ausschuss-Gewindelehren erforderlich sein.
Für Präzisionsbohrungen können Stiftlehren, Bohrungslehren oder eine CMM-Prüfung erforderlich sein.
Bei gratempfindlichen Teilen reicht eine Sichtprüfung allein möglicherweise nicht aus, wenn sich Grate in Querbohrungen oder inneren Kanälen verbergen.
Die Prüfmethode sollte vor Produktionsbeginn vereinbart werden, damit Lieferant und Kunde das Bauteil auf die gleiche Weise bewerten.
Planen Sie die Oberflächenbearbeitung vor der maschinellen Bearbeitung
Wenn das Edelstahlteil Korrosionsbeständigkeit oder eine saubere Oberfläche benötigt, sollte die Oberflächenbearbeitung vor der Angebotserstellung geplant werden.
Durch Passivierung kann die Korrosionsbeständigkeit nach der Bearbeitung verbessert werden.
Elektropolieren kann in Betracht gezogen werden, wenn das Bauteil eine glattere, sauberere oder hygienischere Oberfläche benötigt.
Diese Behandlungen sind besonders relevant für Fluidarmaturen, Sanitärteile, Laborkomponenten und korrosionsempfindliche Baugruppen.
Wann muss die Zeichnung vor der Bearbeitung von Edelstahlteilen geändert werden?
Manche Probleme mit Edelstahlgewinden, Graten und Fressen lassen sich nicht allein durch Bearbeitungskontrolle lösen.
Falls die Zeichnung ein schwieriges Gewinde, einen versteckten Gratbereich, eine mangelhafte Spanabfuhr oder eine risikoreiche Edelstahl-auf-Edelstahl-Verbindung erzeugt, sollte die Konstruktion vor Produktionsbeginn überprüft werden.
Bei CNC-gefertigten Edelstahlteilen können bereits kleine Änderungen an der Zeichnung dazu führen, dass zu enge Gewinde, eingeschlossene Grate, Werkzeugverschleiß, Gewindefresser und Montagefehler reduziert werden.
| Zeichnungsproblem | Mögliches Problem | Was ist zu überprüfen? |
|---|---|---|
| Sehr kleine Gewindelöcher in Edelstahl 316 | Festsitzende Gewinde, Werkzeugverschleiß oder Gewindebohrerbruch | Gewindegröße, Vorbohrloch, Gewindetiefe und Gewindeschneidverfahren |
| Tiefgewinde | Späneablagerungen, ungenaue Gewindelehre oder abgebrochene Gewindebohrer | Bodenfreiheit, Gewindetiefe und Späneabfuhr |
| Keine Einlauffase | Schlechter Schraubenansatz, Gratbildung oder Gewindeverkantung | Fügen Sie am Gewindeeintritt eine kontrollierte Fase hinzu. |
| Querbohrungen | Versteckte innere Grate | Zugang zum Entgraten, Bohrreihenfolge und Inspektionsmethode |
| Edelstahl-auf-Edelstahl-Montage | Gewindefressen oder Schraubenfestfressen | Schraubenmaterial, Schmierung, Drehmoment und Gewindepassung |
| Kein Hinweis zur Passivierung oder Reinigung | Korrosion oder Oberflächenverunreinigung nach der Bearbeitung | Passivierungs-, Elektropolier- oder Reinigungsanforderung |
| Keine Gewindelehre erforderlich | Das Gewinde sieht akzeptabel aus, aber die Montage schlägt fehl. | Gut/Ausschuss-Lehre, Gewindeklasse oder Gegenschraubenanforderung |
| Bereiche, die empfindlich auf Kletten sind, sind nicht gekennzeichnet. | Funktionelle Grate bleiben an Dichtungs- oder flüssigkeitsberührenden Bereichen zurück. | Kritische Kanten, Durchgänge, O-Ring-Nuten und Dichtflächen |
Wenn das Bauteil kleine Gewinde, tiefe Sacklöcher, quergebohrte Durchgänge, Dichtflächen, Edelstahl-auf-Edelstahl-Verbindungen oder Reinheitsanforderungen aufweist, sollte es vor der Produktion einer DFM-Prüfung unterzogen werden.
Eine sorgfältige Überprüfung kann dabei helfen, die Edelstahlsorte, das Gewindeverfahren, den Zugang zum Entgraten, die Oberflächenbeschaffenheit, die Passivierungsanforderungen und den Inspektionsplan zu bestätigen.
Bei CNC-gefertigten Edelstahlteilen ist der beste Zeitpunkt, um das Festfressen von Gewinden, Graten und Gewinden zu verhindern, vor Beginn der ersten Bearbeitungseinrichtung.
Checkliste für Angebotsanfragen zur CNC-Bearbeitung von Edelstahl
Bei CNC-gefertigten Edelstahlteilen reicht eine CAD-Datei allein möglicherweise nicht aus.
Falls das Bauteil Gewindebohrungen, Sackgewinde, Kreuzbohrungen, Dichtflächen, Fluidkanäle oder Reinheitsanforderungen aufweist, benötigt der Lieferant vor der Angebotserstellung weitere Informationen.
Bevor Sie ein Angebot anfordern, geben Sie bitte Folgendes an:
- 3D-CAD-Datei
- 2D-Zeichnung
- Edelstahlgüte: 303, 304, 316 oder 17-4PH
- Gewindegröße und Gewindetiefe
- Details zu Sacklöchern oder Durchgangslöchern
- Gewindeklasse oder Gut/Ausschuss-Lehrenanforderung
- Gegenschraubenmaterial
- Anzugsmoment oder wiederholte Montagebedingung
- Gewindesicherungsmittel oder Schmierzustand
- dornenempfindliche Bereiche
- Querbohrungen oder interne Durchgänge
- Dichtungs- oder flüssigkeitsberührende Oberflächen
- Anforderungen an die Oberflächenbeschaffenheit
- Passivierungs-, Elektropolier- oder Reinigungsbedarf
- Anforderung eines Inspektionsberichts
- Prototypenmenge und Produktionsmenge
Senden Sie Ihr Edelstahlteil zur Angebotsprüfung ein.
Senden Sie Ihre CAD-Datei, 2D-Zeichnung, die Edelstahlsorte, Gewindedetails, gratempfindliche Merkmale, Reinigungsanforderungen und Prüfanforderungen an Baosheng vor der Produktion.
Unser Team kann vor der Angebotserstellung für Ihr CNC-Bearbeitungsprojekt aus Edelstahl die Gewindequalität, das Risiko der Kaltverfestigung, die Entgratungsstrategie, das Risiko des Gewindefressens, die Oberflächenbeschaffenheit und die Passivierungsanforderungen prüfen.
Dadurch wird das Risiko von zu eng sitzenden Edelstahlgewinden, eingeschlossenen Graten, Fressen bei der Montage und Nachbearbeitung nach der Bearbeitung verringert.
Häufig gestellte Fragen: CNC-Teile aus Edelstahl mit engen Gewinden, Graten oder Gewindefressspuren
Warum sind Edelstahlgewinde nach der CNC-Bearbeitung so fest?
Gewinde aus Edelstahl können sich aufgrund von Kaltverfestigung, Werkzeugverschleiß, Wärmeentwicklung, Späneansammlungen, Graten oder einer ungeeigneten Gewindeschneidmethode schwergängig anfühlen.
Das Risiko ist höher bei kleinen Gewindebohrungen, tiefen Sacklöchern, Feingewinden und Teilen aus Edelstahl 304 oder 316.
Ein Gewinde kann optisch akzeptabel aussehen, aber dennoch eine Gut/Ausschuss-Prüfung nicht bestehen oder sich beim Einschrauben rau anfühlen.
Warum kommt es bei der Montage von Edelstahl zu Fressflankenbildung?
Das Fressen von Edelstahlgewinden tritt auf, wenn Gewindeflächen unter Druck aneinander reiben und sich festfressen.
Dies kommt häufiger vor, wenn Edelstahlschrauben in Edelstahlgewindelöcher ohne korrekte Gewindepassung, Schmierung, Oberflächenbeschaffenheit oder Drehmomentkontrolle eingeschraubt werden.
Sobald Fressen einsetzt, kann sich die Schraube verklemmen, die Gewindeoberfläche einreißen oder das Bauteil beim Ausbau beschädigen.
Ist Edelstahl 304 oder 316 schwieriger zu bearbeiten?
Edelstahl 316 ist oft schwieriger zu bearbeiten als Edelstahl 304, da er zu stärkerem Werkzeugverschleiß, höherer Hitzeentwicklung und geringerem Schnittwiderstand führen kann.
Auch 304 neigt zur Kaltverfestigung, daher sind kontrollierte Schnittparameter, scharfe Werkzeuge und eine gute Spanabfuhr weiterhin erforderlich.
Edelstahl 303 ist in der Regel leichter zu bearbeiten, bietet aber für manche Anwendungen möglicherweise nicht die gleiche Korrosionsbeständigkeit wie 304 oder 316.
Wie lassen sich Grate an CNC-gefertigten Edelstahlteilen vermeiden?
Die Bildung von Graten kann durch Überprüfung des Lochdesigns, des Werkzeugwegs, der Schneidwerkzeuge, der Vorschubgeschwindigkeit, der Fasen, der Kantenbrüche und des Zugangs zum Entgraten vor der Bearbeitung kontrolliert werden.
Kreuzbohrungen, Innendurchgänge, Sacklöcher, kleine Schlitze und Dichtflächen erfordern besondere Aufmerksamkeit, da Grate versteckt oder schwer zu entfernen sein können.
Bei Fluidarmaturen, Sanitärteilen und Ventilkomponenten sollte die Vermeidung von Graten als funktionale Anforderung und nicht nur als kosmetische Anforderung betrachtet werden.
Können Sie Teile aus Edelstahl 304 und 316 mit engen Toleranzen bearbeiten?
Ja. Edelstahl 304 und 316 kann mit engen Toleranzen CNC-bearbeitet werden, jedoch sollten dabei die Werkstoffgüte, die Teilegeometrie, der Werkzeugverschleiß, die Wärmekontrolle, die Gewindeanforderungen, gratempfindliche Bereiche und die Prüfmethode berücksichtigt werden.
Bei Bauteilen mit engen Gewindebohrungen, Dichtflächen, dünnen Wänden oder quergebohrten Durchgängen wird eine DFM-Prüfung vor der Produktion empfohlen.
Kann Gewindefräsen Probleme mit Edelstahlgewinden reduzieren?
Das Gewindefräsen kann bei einigen Edelstahlteilen hilfreich sein, insbesondere bei größeren Gewinden, tiefen Gewinden, teuren Teilen oder Merkmalen, bei denen ein Gewindebohrerbruch kostspielig wäre.
Es bietet eine bessere Kontrolle über die Gewindegröße und kann in einigen Anwendungen im Vergleich zum herkömmlichen Gewindeschneiden das Risiko verringern.
Das Gewindefräsen ist jedoch nicht immer notwendig.
Die beste Methode hängt von Gewindegröße, -tiefe, Materialgüte, Menge, Toleranz und Prüfanforderungen ab.
Welche Angaben muss ich für ein Angebot zur CNC-Bearbeitung von Edelstahl machen?
Senden Sie die 3D-CAD-Datei, die 2D-Zeichnung, die Edelstahlsorte, die Gewindegröße, die Gewindetiefe, die Details zu Sacklöchern oder Durchgangslöchern, die Anforderungen an die Entgratung, die Anforderungen an die Oberflächenbeschaffenheit und die Prüfanforderungen.
Falls bei dem Teil die Gefahr des Gewindefressens besteht, geben Sie bitte auch das Material der Gegenschraube, das Anzugsmoment, den Schmierzustand und die Anforderungen an die wiederholte Montage an.
Dies hilft dem Lieferanten, die Gewindequalität, die Gratbildung, das Risiko der Kaltverfestigung und die Montageleistung zu überprüfen, bevor er Ihnen ein Angebot für Ihr CNC-Bearbeitungsprojekt aus Edelstahl unterbreitet.
Fazit: Probleme mit Edelstahlgewinden, Graten und Fressen sollten vor der Produktion vermieden werden.
CNC-gefertigte Edelstahlteile bieten hervorragende Festigkeit, Korrosionsbeständigkeit und Langlebigkeit.
Edelstahl erfordert jedoch eine sorgfältigere Prüfung als viele andere Werkstoffe, wenn das Bauteil Gewindebohrungen, Sackgewinde, Kreuzbohrungen, Dichtflächen, Fluidkanäle oder Reinheitsanforderungen aufweist.
Enge Gewinde, Grate, Gewindefresser, raue Oberflächenbeschaffenheit und Werkzeugverschleiß sind nicht nur Probleme der maschinellen Bearbeitung.
Sie hängen oft mit der Werkstoffgüte, der Gewindekonstruktion, der Kaltverfestigung, der Schnittwärme, dem Zugang zum Entgraten, der Montageart und den Prüfanforderungen zusammen.
Bei Projekten zur CNC-Bearbeitung von Edelstahl ist der beste Zeitpunkt zur Risikominimierung vor Produktionsbeginn.
Durch frühzeitige Überprüfung der Edelstahlsorte, der Gewindetiefe, des Gewindeschneidverfahrens, der gratempfindlichen Bereiche, der Oberflächenbeschaffenheit, der Passivierungsanforderungen und der Montagebedingungen können Sie die Wahrscheinlichkeit von Gewindeausfällen, eingeschlossenen Graten, dem Festfressen der Schraube und Nacharbeiten nach der Bearbeitung verringern.
Senden Sie Ihr CNC-gefertigtes Edelstahlteil zur DFM-Prüfung ein.
Falls Ihr Edelstahlteil enge Gewinde, Gewindebohrungen, Sacklöcher, quergebohrte Durchgänge, Dichtflächen, flüssigkeitsberührende Bereiche oder Edelstahl-auf-Edelstahl-Verbindungen aufweist, senden Sie uns bitte vor Produktionsbeginn Ihre CAD-Datei und 2D-Zeichnung.
Baosheng kann vor der Angebotserstellung die Edelstahlsorte, die Gewindequalität, das Risiko der Kaltverfestigung, die Gratkontrolle, das Risiko des Gewindefressens, die Oberflächenbeschaffenheit und die Prüfmethode überprüfen.
Dadurch erhalten Sie CNC-gefertigte Edelstahlteile, die einfacher zu montieren, sauberer zu prüfen und im praktischen Einsatz zuverlässiger sind.


